
-
-
PSFE系列电缸
-
PSFEA系列电缸
-
智能伺服压装系统
-
螺旋升降机系列
-
电动滑台
-
电动夹爪
-
运动平台
-
PSFE系列电缸
-
-
公司新闻
-
行业资讯
-
公司新闻
-
-
公司简介
-
资料下载
-
招贤纳士
-
公司简介
伺服压机压装精度控制要点,规避压装不良问题
在精密压装工序里,压装精度直接影响成品良率,很多自动化产线会遇到压入深度偏差、出力不稳、批次一致性差等问题,多数情况都和伺服压机的参数设置、反馈逻辑、工装匹配有关。伺服压机依托伺服闭环控制,能够同时采集位置与压力数据,和传统气动、液压压装设备相比,在柔性压装、在线检测、数据留存上优势突出,是精密装配工位的优选方案。
想要稳定把控压装精度,首先要理清压力 - 位移曲线的使用逻辑。压装过程分为快进段、趋近段、压入段、保压段、退回段,不同阶段需要设置对应的速度与压力阈值。快进阶段可以用较高速度提升节拍;临近工件接触点时,降低速度,避免冲击造成工件磕碰、压力瞬间过载;压入段依靠压力与位移双闭环,实时比对实际曲线和标准模板,一旦出现超差,设备即刻报警停机,拦截不良品。
工装夹具与工件定位也是不可忽视的一环。定位间隙偏大、工装刚性不足、同轴度偏差,都会让伺服压机本身的高精度无法发挥,哪怕设备参数无误,最终依然出现压装偏移。同时需要重视环境因素,长时间连续作业下,工装温升、设备底座震动,都会带来微小位移偏差,针对高精密工况,需要定期校验基准位置,做好工装紧固检查。
保压环节是很多装配工艺的关键。部分零部件压装后需要维持一段时间恒定压力,消除材料回弹应力。伺服压机可以精准设定保压压力、保压时长,实时监控压力衰减,当压力超出允许区间自动判定 NG,有效降低后期返工和隐性失效风险。整套压装数据可以自动存储,方便产品追溯,适配质量管控要求。
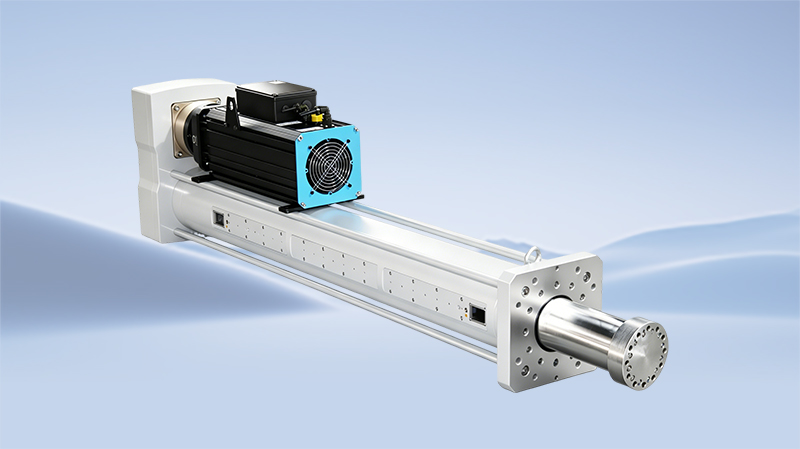
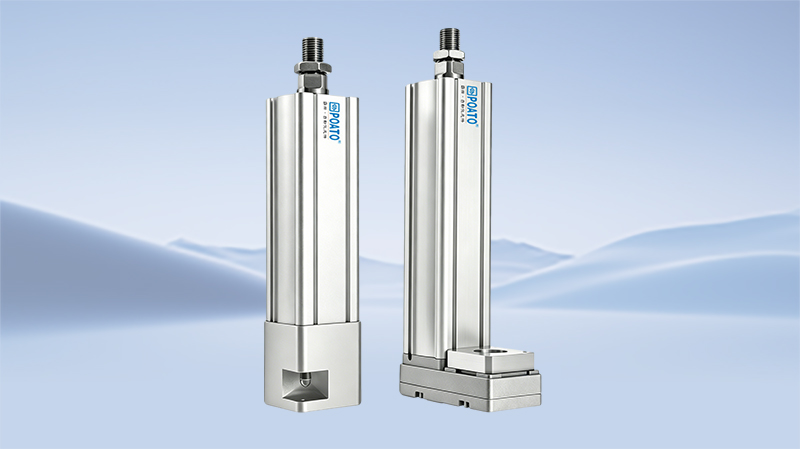
作为上海伺服电缸厂家,我们配套提供伺服压机与大推力伺服电缸方案,针对各类精密压装场景提供工艺调试支持,帮助产线建立稳定可控的压装流程,打造可靠的直线传动解决方案。
2026年10月28日
넶浏览量:0