-
-
PSFE系列电缸
-
PSFEA系列电缸
-
智能伺服压装系统
-
螺旋升降机系列
-
PSFE系列电缸
-
-
公司新闻
-
行业资讯
-
公司新闻
-
-
公司简介
-
资料下载
-
招贤纳士
-
公司简介
伺服压机工作原理:力-位移闭环控制与压装曲线是如何形成的
伺服压机工作原理:力-位移闭环控制与压装曲线是如何形成的
在电机装配、轴承压合、电子元件封装等工序中,压装不只是把零件压到位,还要在过程中判断压入力与位移是否处于合格范围。伺服压机通过电机驱动以及力、位移反馈,把压装过程变成一条可采集、可判定、可追溯的曲线。本文结合霸田 PSFYJ 系列智能伺服压装系统,说明伺服压机的构成、闭环控制过程与曲线评估方式。
一、伺服压机由哪些部分构成
按信号流向,一套伺服压装系统可分为动力执行、信号采集与人机互联三层。
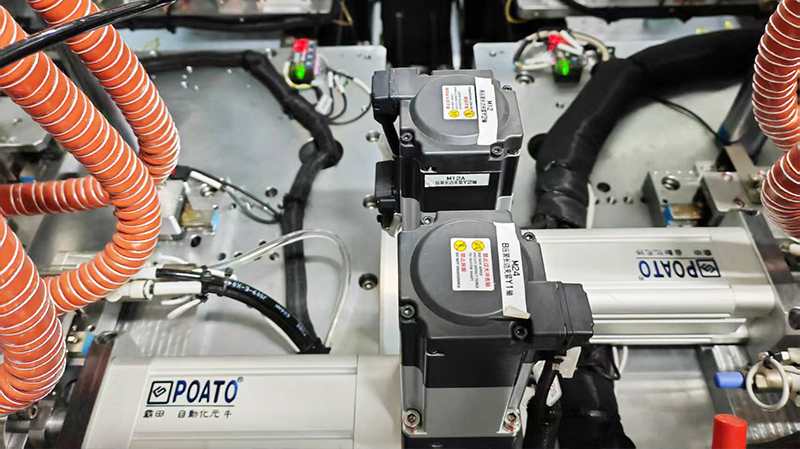
动力执行层:伺服电机带抱闸、绝对值编码器、伺服驱动器,以及执行压装动作的压机本体。电机提供压装动力,绝对值编码器反馈位置与转速,驱动器按指令控制电机运转与停止,抱闸在断电或停止时保持位置。
信号采集层:应变式压力传感器采集压装过程中的力信号,送入测量模块;位移信息由编码器提供。系统配置 2 个 X 通道、3 个 Y 通道,采样分辨率 24bit,采样周期率 10KHz。
人机与互联层:触控显示一体屏用于配方设置、过程监控与结果判定;系统可通过 Profinet、EtherNet/IP、EtherCAT 三种总线与 PLC 或 PC/SERVER 连接,接收动作指令、上传过程值与曲线,并支持 DI16 / DO16 数字 IO。
二、闭环控制:位置反馈与压力反馈如何配合
伺服电机带动执行部件下行时,绝对值编码器实时反馈位移,驱动器据此控制下行速度与位置;压头接触工件后,应变式力传感器持续反馈压装力。控制系统把位移(X)与压力(Y)两个量同步采集,在压装过程中对照预设的力-位移关系判断动作状态,出现偏离时调整动作或给出合格、不合格结果。
PSFYJ 系列的基础精度口径:重复定位精度 ±0.01mm,最小位移分辨率 0.001mm;压力传感器测量精度为 0.5% 额定压力,压力线性误差 1% 额定压力,过载能力 10% 额定压力;标准工况设计使用寿命 1000 万次。
三、压装曲线:一条曲线记录整个压装过程
系统按 Y=f(X)、Y=f(t)、Y=f(x,t)、X=f(t) 四种关系绘制曲线,单次压装采集 8000 点,可分屏监视多窗口信息,离线可保存 1000 条历史曲线。
多点标定:补偿全量程非线性与机械变形误差,提升压装精度、稳定性与合格判定可靠性。
形变补偿:位移控制时设置形变系数,根据压装力产生的位移形变进行补偿,使不同压装力下零件退回不受力时的实际位移保持一致。
评估窗口:X/Y 为相对值,可相对于某个力或最大位移进行动态辅助评估,提升曲线分析精度和准确性。手册提供 NoPass、Linex、LineY、UniBox、Envelope、GetRef、GradientX、GradientY、HysteresisX、HysteresisY、TunnelBoxX、TunnelBoxY、Speed、Time、Average、Break、Inflexion、Integral 等评估算法窗口,用于不同工艺特征的曲线判定。
统计分析:记录最后一条不合格、该程序号不合格总数与不合格率,支持过程质量统计。
四、数据追溯与产线互联
通过扫描枪将 PARTID 经总线发送到系统,系统收到 PARTID 参考点后,与后续产生的曲线绑定,历史曲线名称中包含该 PARTID,便于搜索追溯。系统可通过总线控制压机动作、设置参数、传输 PARTID,并反馈运动状态与过程值;在此基础上可对接 MES 系统,实现压装数据归档与质量追溯。
五、PSFYJ 系列产品覆盖
Q01 PSFYJ 标准型:额定压力 2–100kN,行程 200/350mm(可定制),最高速度 500–166mm/s,适用于常规压装工序。
Q03 PSFYJ 拉压型:额定压力/拉力 5–300kN,行程 200/400mm,最高速度 250–83mm/s,适用于需要拉压双向受力的场合。
具体型号的压力、行程、速度与最大允许工装重量可对照选型表;特殊工况如多轴联动、特殊工装、防爆防尘、视觉定位、在线 SPC 等,可提供定制配置。
霸田 PSFYJ 智能伺服压装系统覆盖从标准紧凑型到定制化方案,提供咨询、系统调试、过程优化、传感器现场校准、培训与备件服务。如需了解伺服压机或压装方案,可联系上海霸田机电设备有限公司。